

镀层厚度怎么测?金相截面法完整流程与读数要点
时间:2026-11-03 浏览:29
为什么用截面法,而不是涂层测厚仪
涂层测厚仪靠磁感应、涡流或 X 射线荧光反推厚度,速度快、不破坏工件;但它测的是"平均值",而且受基材、曲面、粗糙度影响。
金相截面法是直接测量——切开、磨平、在显微镜下量两个界面之间的距离。结果唯一、可复核、能出报告,所以当数据要用来判合格、判赔偿、判责任时,截面法是仲裁依据。
代价是制样。切、镶、磨、抛、腐蚀,一套做下来半小时起。但只要做对了,读数没有争议。
制样:成败在这三步
镀层通常只有几微米到几十微米,边缘一旦塌陷,测到的就不是原来的厚度了。三个关键点:
-
镶嵌:热敏材料用冷镶环氧树脂。镶嵌时要保证镀层面与切割方向垂直——斜切会让厚度被放大 1/cosθ 倍。
-
磨抛:软镀层(锌、锡、金)和硬基材硬度差大,同盘磨抛会产生"浮雕"效果,软相下陷、边缘倒角。要用低压力、短时间、刚性好的镶嵌料。
-
抛光:最后一道用短绒布 + 金刚石悬浮液。抛过头会把软镀层抹到基材上,读数偏薄。
标定:不标定等于没测
每个物镜的放大倍数不同,所以每个倍率都要单独标定。放上台微尺,在当前倍率下拍图,告诉软件多少像素等于多少微米。换物镜必须重标。
最常见的错误不是光学问题,是操作问题:用 20X 的标定去量 50X 的图,结果会大 2.5 倍——而且看起来很合理,很难发现。
放大倍数怎么选
| 镀层厚度 | 推荐物镜 | 总放大 | 理由 |
|---|---|---|---|
| > 50 μm | 5X 或 10X | 50X – 100X | 整个镀层加两侧界面能进一个视野 |
| 10 – 50 μm | 10X 或 20X | 100X – 200X | 视野与分辨率的平衡点 |
| 2 – 10 μm | 20X 或 50X | 200X – 500X | 镀层要占够像素才量得准 |
| < 2 μm | 50X 或 100X | 500X – 1000X | 需要高 NA 和仔细对焦 |
经验法则:镀层在图像里至少占 30 个像素。低于这个数,两个界面的取点误差就超过厚度本身了。
怎么读数才可靠
沿镀层法线方向量,不要斜着量。一个视野里取 5 个点,报平均值和极差——电镀和喷涂的厚度在同一零件上本来就有分布,单点读数没有代表性。
多层镀层(比如镍/铜/钢)要逐层分开量,按顺序记录。分不清哪个界面属于哪一层,是第二常见的错误。
和涂层测厚仪结果不一致怎么办
这种情况很常见,通常显微镜是对的。原因一般是:
-
测厚仪按另一种基材标定的
-
镀层厚度低于仪器的量程下限
-
在曲面或粗糙面上测,仪器做了平均
-
截面不是垂直切的,视觉厚度被放大
如果关系到供应商退货或质量索赔,带标定记录的显微镜数据才是站得住的那个。
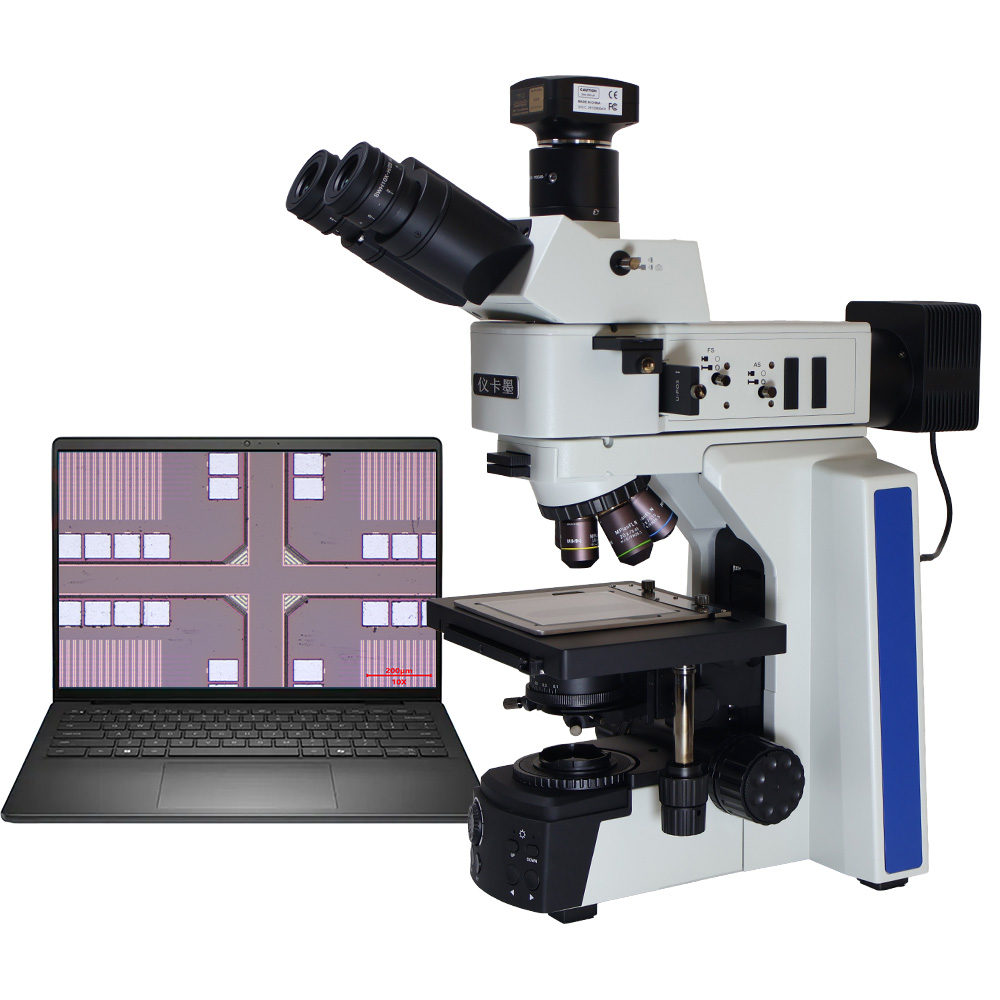
JM435 研究级透反射正置金相显微镜(配 C 口工业相机)
需要什么设备
测镀层厚度要同时看到"镀层"和"基材",所以透射和反射照明都要有。三台机器覆盖不同需求:
· 预算优先、只做常规镀层 → JM10 金相显微镜(单目、100–1250 倍,最低门槛,只能目视不能拍照)
· 主力机型、要拍照出报告 → JM435 研究级透反射正置金相显微镜(240×175mm 载物台,微调精度 0.0012mm,最大样品高 40mm,能放较厚的镶嵌块)
· 要看镀层孔隙、裂纹、半导体镀层 → JM540BD 明暗场金相显微镜(标配暗场,镀层缺陷在暗场下对比度更高;载物台 310×240mm)
制样部分缺一不可:切割取样、镶嵌固定、磨抛到镜面,三步都需要设备。
· 切割:QG-5 金相试样切割机(最大切割 100×120mm)
· 镶嵌:XQ-2 金相试样镶嵌机(带水冷,适合热敏镀层)
· 磨抛:YMPZ-2 自动金相试样磨抛机(自动磨头,一次夹 4 个试样,减少人工误差)
没有制样设备,显微镜再好也做不出截面——这是很多客户第一次采购时忽略的。
观察方式上,5X–50X 明场能覆盖绝大多数镀层;界面反差低时用暗场;锌层这类各向异性镀层用偏光能分出层次。